

Le tissu en fibre de carbone n'est pas un produit standard. Deux rouleaux stockés côte à côte peuvent se comporter de manière totalement différente une fois intégrés à un moule. L'architecture du tissage, le nombre de filaments, le poids surfacique et l'état de surface sont autant d'éléments qui déterminent si une pièce sera utilisée dans un avion certifié ou rejetée. Ce guide explique aux ingénieurs en approvisionnement et aux ingénieurs en matériaux composites ce qu'ils doivent savoir avant de passer commande.
Table des matières
- Qu’est-ce que le tissu en fibre de carbone exactement ?
- Architecture du tissage : Choisir le bon motif
- Nombre de filaments : 1K, 3K, 6K, 12K, 24K
- Poids surfacique (GSM) et ce qu'il contrôle
- Compatibilité des procédés : Stratification humide, préimprégné, infusion, pultrusion
- Matrice de sélection des applications
- Produits en tissu de fibre de carbone d'Impact Materials
- Considérations relatives à l'approvisionnement et à la qualité
- Questions fréquemment posées
1. Qu'est-ce que le tissu en fibre de carbone exactement ?
Le tissu en fibre de carbone est un textile tissé fabriqué à partir de mèches continues de fibres de carbone. La fibre elle-même, généralement à base de PAN, est obtenue par transformation d'un précurseur de polyacrylonitrile via une succession d'étapes d'oxydation, de carbonisation et de traitement de surface. Les filaments ainsi obtenus présentent une résistance à la traction de l'ordre de 3 500 à 7 000 MPa, associée à une densité d'environ 1.76 à 1.80 g/cm³, ce qui leur confère un rapport résistance/poids exceptionnel par rapport aux métaux.
Lorsqu'on tisse ce câble pour obtenir un tissu, on obtient un matériau structurel qui peut être découpé, drapé en formes complexes et combiné à des résines thermodurcissables ou thermoplastiques. Le tissage fixe les fibres, contrôle leur orientation et détermine la réaction de la pièce finale à la charge.
Ce tissu n'est pas une pièce finie, mais un produit intermédiaire semi-fini. Ses performances mécaniques dépendent fortement du système de matrice, du schéma de stratification, de la qualité de consolidation et des conditions de post-cuisson. Les ingénieurs qui considèrent le choix du tissu comme la dernière étape du processus de spécification rencontrent généralement des problèmes par la suite.
Un même tissu en fibre de carbone « 3K 200 g » provenant de deux usines différentes peut présenter des différences notables en termes d’absorption de résine en surface, de drapabilité et de résistance au cisaillement interlaminaire après polymérisation. Les fournisseurs réputés fournissent des informations sur la provenance des précurseurs de fibres, la composition de l’encollage et les certificats d’analyse (COA) par lot. L’absence de ces informations est un signal d’alarme à prendre au sérieux.
2. Architecture du tissage : Choisir le bon motif
Le motif de tissage est le critère le plus discuté — et aussi le plus mal compris — dans le choix d'un tissu. Voici ce que chaque type de tissage apporte concrètement.
Tissu simple
Chaque fil de chaîne passe alternativement au-dessus et en dessous de chaque fil de trame. Il en résulte un tissu d'une stabilité dimensionnelle exceptionnelle : un très faible frisure dans un sens garantit que la toile conserve sa forme lors de la manipulation et se comporte parfaitement dans les outils plats ou légèrement incurvés. L'entrelacement serré empêche également les bavures de résine pendant l'infusion, assurant ainsi une épaisseur de stratifié constante.
Limites : le tissage uni est relativement rigide et épouse mal les formes à double courbure prononcée. Tenter de l’insérer de force dans un moule complexe engendre des ponts et des plis. Pour les panneaux plats, les boîtiers et les boîtes, il reste généralement le choix idéal.
Armure sergée 2×2
Chaque mèche passe au-dessus de deux mèches adjacentes, puis en dessous de deux, décalée d'une mèche à la rangée suivante. Ce procédé crée le tissage diagonal, devenu visuellement emblématique de la fibre de carbone dans les biens de consommation et les garnitures automobiles. Ce décalage diagonal permet un léger glissement des mèches adjacentes, ce qui confère au tissu sergé un drapé nettement supérieur à celui du tissu toile.
Le sergé 2×2 3K 200 g est l'un des tissus les plus couramment utilisés dans la fabrication de composites structuraux. Il supporte les courbures composées modérées sans se froisser, offre une surface impeccable sous vernis et se prête parfaitement à la stratification humide ou à l'infusion de résine. Pour les acheteurs à la recherche d'un tissu polyvalent, cette combinaison de poids et d'armure couvre une large gamme d'applications structurales.
Satin à 4 harnais (4HS) et satin à 8 harnais (8HS)
Les armures satinées minimisent le nombre de points de croisement dans le tissu. Dans une armure 8HS, chaque mèche passe au-dessus de sept mèches avant de passer en dessous d'une autre. Ceci confère un drapé exceptionnel, idéal pour les rayons de courbure serrés, les sections de fuselage d'avions et les carénages complexes. Cependant, cette conception présente un inconvénient : la grande longueur de croisement réduit la stabilité lors de la manipulation, et le tissu est sujet à la déformation s'il n'est pas soigneusement soutenu pendant la stratification. Les armures satinées sont également plus coûteuses à produire et à stocker correctement.
Pour les outillages aérospatiaux de haute complexité ou les panneaux de carrosserie à forte courbure, les tissus satinés justifient leur surcoût. Pour les tubes structuraux, les panneaux plats ou les pièces industrielles produites en grande série, les tissus sergé ou toile offrent des performances mécaniques comparables à moindre coût et avec une mise en œuvre simplifiée.
Tissu unidirectionnel (UD)
À proprement parler, le tissu unidirectionnel (UD) n'est pas un tissu tissé ; il s'agit d'une structure non ondulée où toutes les fibres sont orientées dans le même sens et maintenues ensemble par un liant thermoplastique léger ou un fil de trame grossier. L'UD offre les meilleures propriétés de traction possibles dans le sens des fibres, car l'absence d'ondulation évite les concentrations de contraintes. C'est la norme dans les applications de génie civil où la direction de la charge est bien définie : semelles, semelles de longerons, éléments de traction.
L'inconvénient est d'ordre pratique : le tissu unidirectionnel (UD) présente une résistance hors axe quasi nulle et est difficile à manipuler. Il est généralement utilisé dans des séquences de stratification multi-angles (alternance de plis à 0°, 90° et ±45°) plutôt que seul.
| Tissage | Drapabilité | stabilité dimensionnelle | Finition de surface | Les applications les mieux adaptées |
|---|---|---|---|---|
| nature | Low | Excellent | Modérée | Panneaux plats, boîtiers électroniques, coques rigides |
| Sergé 2×2 | Bon | Bon | Excellent | Pièces structurelles, automobile, marine, outillage |
| Satin 4HS / 8HS | Excellent | Low | Bon | Courbures complexes, carénages aérospatiaux, articles de sport |
| Tissu UD | Très Bas | Modérée | Fonctionnel uniquement | Stratifiés structuraux porteurs, brides, semelles de longeron |
3. Nombre de fils : 1K, 3K, 6K, 12K, 24K
La désignation « K » fait référence au nombre de filaments de carbone individuels dans un seul brin : 1K = 1 000 filaments, 3K = 3 000, 12K = 12 000, etc. Ce nombre détermine l’aspect du tissu, son toucher et son coût de production.
Tissu 1K
Étoupe fine à tissage serré. Surface très lisse avec un tissage fin qui masque presque totalement la texture des fibres individuelles à distance normale. Principalement utilisée lorsque l'esthétique est primordiale : garnitures intérieures, boîtiers d'électronique grand public, lunettes de montres. Coûteuse à produire. Ses performances mécaniques par unité de poids sont comparables à celles de l'étoupe 3K de même tissage ; la différence est visuelle, non structurelle.
Tissu 3K
La spécification la plus couramment utilisée dans le domaine des composites structuraux. La taille des mèches offre un équilibre optimal entre coût, maniabilité et aspect de surface. Le tissu 3K en sergé 2×2 de 200 à 240 g/m² est la norme de facto pour les applications structurales par stratification manuelle et domine les marchés de l'automobile, du nautisme et de l'outillage industriel. Dans la plupart des contextes d'achat interentreprises, sauf raison impérieuse de spécifier autrement, le 3K est le choix par défaut.
Tissu 6K et 12K
Des mèches plus épaisses permettent une stratification plus rapide : chaque couche dépose davantage de matériau par passage, ce qui est crucial pour la production en grande série. Les épaisseurs 6K et 12K sont courantes pour les longerons d'éoliennes, les réservoirs sous pression et les plaques structurelles où la vitesse de fabrication prime sur l'aspect esthétique. À ces épaisseurs, les stries de mèche sont plus marquées, ce qui convient aux applications structurelles mais est inacceptable pour les pièces à surface visible sans finition supplémentaire.
24K et 48K (Remorquage lourd)
Utilisé presque exclusivement dans le bobinage filamentaire, la pultrusion et le placement automatisé de fibres où celles-ci sont alimentées directement à partir de bobines plutôt que disposées sous forme de tissu, le câble épais permet de réduire considérablement le coût de la matière première par kilogramme de carbone, ce qui le rend particulièrement intéressant pour les applications où le coût est un facteur déterminant, comme les barres d'armature, les tubes de structure et le renforcement des infrastructures.
| Nombre de filaments | Largeur de remorquage (typique) | Cas d'utilisation principaux | Coût relatif |
|---|---|---|---|
| 1K | 1 – 2 mm | Pièces cosmétiques, parois minces de précision | Haute |
| 3K | 2 – 3 mm | Stratification manuelle de structures, automobile, outillage | Modérée |
| 6K | 3 – 5 mm | Production structurelle, marine | Modérée à faible |
| 12K | 5 – 8 mm | Énergie éolienne, récipients sous pression, plaques | Low |
| 24K / 48K | 8 – 16 mm | Pultrusion, enroulement filamentaire, structures lourdes | Le plus bas |
4. Poids surfacique (GSM) et son influence
Le poids surfacique (en grammes par mètre carré) détermine l'épaisseur des plis du stratifié polymérisé et, par conséquent, le nombre de plis nécessaires pour atteindre l'épaisseur ou la rigidité souhaitée. Ceci a des conséquences directes sur le temps de travail lors de la mise en œuvre et sur le nombre total de plis dans le plan de structure.
Le grammage surfacique typique des tissus 3K se situe entre 100 et 400 g/m². Un sergé 3K de 200 g/m² atteint une épaisseur d'environ 0.25 à 0.28 mm par pli, avec une fraction volumique de fibres de 40 à 45 % en infusion standard. Un tissu de 400 g/m² double l'épaisseur des plis, ce qui réduit de moitié le nombre de plis nécessaires pour obtenir une épaisseur donnée : la mise en œuvre est plus rapide, mais la flexibilité pour ajuster le processus de stratification est moindre.
Grades GSM courants et leurs utilisations
| Poids surfacique | Épaisseur du pli durci* | Application typique |
|---|---|---|
| 100 à 160 g/m² | 0.12 – 0.20 mm | Pièces cosmétiques à coque mince, revêtements de drones, couches de finition |
| 200g / m² | 0.24 – 0.28 mm | Stratification structurale générale, qualité la plus courante |
| 240 à 280 g/m² | 0.28 – 0.35 mm | panneaux structuraux marins et automobiles |
| 300 à 400 g/m² | 0.38 – 0.50 mm | Outillage de structure et d'infusion à haute densité |
*À une fraction volumique de fibres d'environ 40 à 45 %. Les valeurs réelles varient selon le système de résine et la pression de consolidation.
5. Compatibilité des procédés de fabrication : stratification humide, préimprégné, infusion, pultrusion
Tous les tissus ne conviennent pas à tous les procédés de fabrication. L'inadéquation entre un tissu et un procédé est une source fréquente de problèmes de qualité dans la production de composites.
Stratification à main humide
Le procédé le plus simple consiste à découper le tissu, à le placer sur un outil et à l'imprégner de résine catalysée à l'aide d'un pinceau ou d'un rouleau. Le tissu doit présenter un bon drapé pour épouser la forme du moule, une absorption de résine prévisible et être exempt d'apprêt excessif qui nuirait à l'adhérence de la résine. Les tissus toile et sergé 2×2 d'un grammage de 160 à 300 g/m² sont couramment utilisés. Le principal risque réside dans la répartition non uniforme de la résine dans les parties épaisses ; c'est pourquoi les spécifications du tissu et la procédure de stratification doivent être élaborées conjointement.
Infusion de résine (VARTM / RIFT)
Un système de vide aspire la résine à travers le lit de fibres sèches. Le tissu doit présenter une perméabilité adéquate dans son plan ; un tissage trop serré ou un apprêt trop épais en surface ralentiront l’écoulement et créeront des zones sèches. La prédiction du front d’écoulement est cruciale pour les grandes pièces. Pour l’infusion, on privilégie les tissus à perméabilité équilibrée dans le sens de la chaîne et de la trame. Un sergé 3K de 200 à 240 g/m² avec un apprêt compatible permet généralement une infusion fiable.
Préimprégné (cuisson au four ou à l'autoclave)
Le tissu est livré pré-imprégné de résine partiellement polymérisée. Ceci élimine le mélange sur site et permet un contrôle très précis du volume de fibres, ce qui explique pourquoi les composants structuraux aérospatiaux sont majoritairement en préimprégné. En contrepartie : nécessité d’un stockage frigorifique, durée de conservation limitée (généralement 12 mois à -18 °C) et coût du matériau nettement plus élevé. Les spécifications du tissu préimprégné doivent correspondre aux paramètres de fabrication du fabricant ; le traitement de surface et la chimie d’encollage sont rigoureusement contrôlés.
Pultrusion
La fibre continue est tirée simultanément à travers une filière et un bain de résine. Des profilés structuraux (cornières, canaux, tubes, barres plates) sont produits à grande vitesse. La pultrusion utilise généralement des mèches ou des nattes unidirectionnelles plutôt que des tissus, mais il existe des architectures hybrides intégrant des couches tissées pour la rigidité en torsion ou la finition de surface. Pour la pultrusion, l'encollage de la fibre doit être compatible avec la matrice en polyester, vinylester ou époxy utilisée.
Enroulement de filament
Le câble continu est enroulé sous tension autour d'un mandrin selon des angles contrôlés. Il est utilisé pour les cylindres, les réservoirs sous pression et les arbres de transmission. Ce procédé n'utilise pas de tissu, mais les acheteurs de solutions composites complètes ont souvent besoin à la fois de tissu tissé pour les structures secondaires et de câble épais pour la structure primaire enroulée, auprès du même fournisseur.
6. Matrice de sélection des applications
Plutôt qu'un arbre de décision abstrait, voici comment les variables se résolvent dans les applications industrielles courantes. Ces combinaisons reflètent ce qui fonctionne généralement de manière fiable en production, et non l'ensemble des possibilités techniques.
| Application | Spécifications recommandées | Processus | Exigence clé |
|---|---|---|---|
| structure secondaire aérospatiale (carénages, panneaux) | Sergé 2×2 3K 200 g ou satin 8HS, préimprégné | Autoclave | Qualité de fibre certifiée, traçabilité complète |
| Panneau de carrosserie automobile (structurel) | Sergé 3K 200 g / 240 g 2×2 | Infusion ou RTM | Potentiel de surface de classe A, stabilité dimensionnelle |
| Revêtements structurels de coque et de pont marins | Fil uni 6K 300g ou sergé 12K 400g | Infusion | Débit élevé, efficacité de couverture sur grande surface |
| Cellule de drone | 3K 100 g–160 g Uni ou Sergé | Préimprégné ou stratification humide | Poids minimal, contrôle précis de l'épaisseur des plis |
| Outillage industriel / moules | Sergé 3K 200 g / 300 g | Stratification humide ou infusion | Faible coefficient de dilatation thermique, résolution de surface, stabilité thermique |
| Protection balistique / personnelle | hybride aramide UD ou tissé | Moulage par compression | Absorption d'énergie multicouche, conforme aux normes NIJ |
| Récipients sous pression (type IV) | Fibre UD 24K–48K (enroulée), sur-enveloppe en tissu 3K | Enroulement filamentaire | fraction volumique de fibres, certification de pression d'éclatement |
| Cadres de sport / de cyclisme | Combinaison 3K 200g 2×2 Sergé + UD | moulage de la vessie | Rigidité anisotrope, résistance à la fatigue |
7. Produits en tissu de fibre de carbone d'Impact Materials
Impact Materials s'approvisionne en tissus de fibres de carbone et les stocke dans toutes les gammes de spécifications présentées dans ce guide. Tous les produits sont disponibles en rouleaux (généralement de 50 m ou 100 m) et en longueurs prédécoupées pour les petites commandes de développement. Des rapports d'essais certifiés et des fiches techniques sont fournis sur demande.
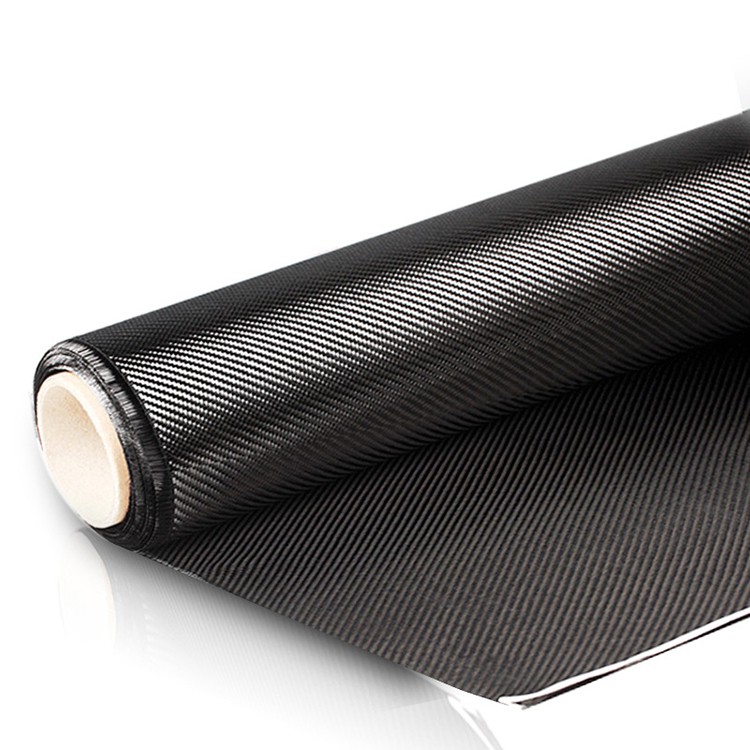
Tissu de fibre de carbone
Tissu de carbone tissé 3K et multi-spécifications pour applications composites structurelles. Disponible en toile et en sergé 2×2.
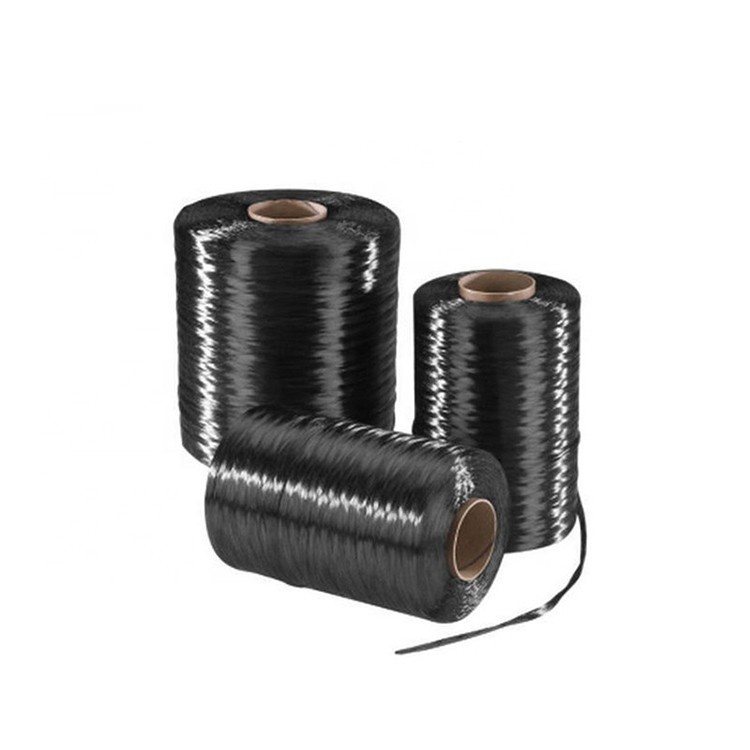
Fil/treuil en fibre de carbone
Mèches continues de fibres de carbone en 1K, 3K, 6K, 12K pour les procédés de tissage, de pultrusion et d'enroulement filamentaire.
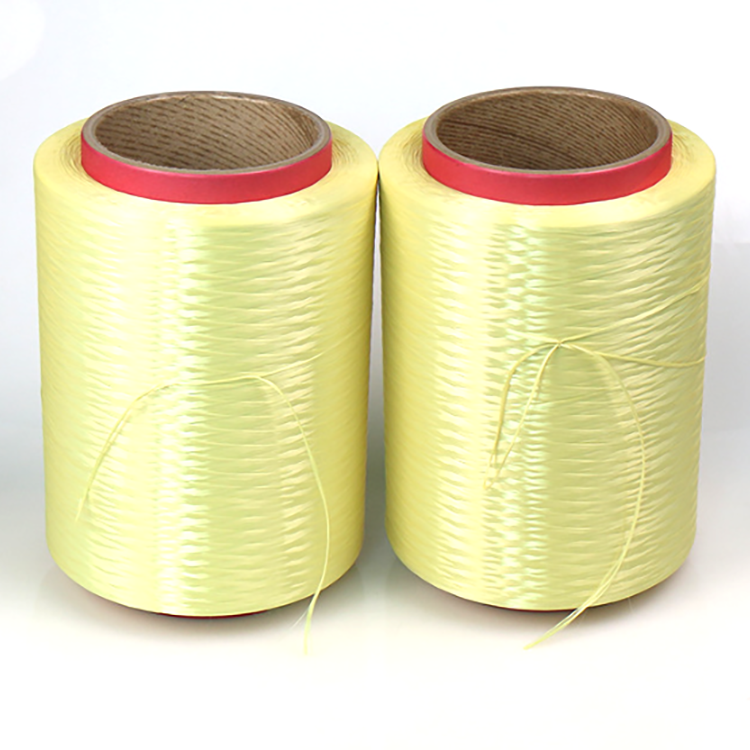
Fil et tissu en aramide
Fibres et tissus para-aramides pour panneaux balistiques, applications résistantes aux coupures et stratifiés structuraux hybrides.
Fibre et tissu UHMWPE
Fibre de polyéthylène à ultra-haut poids moléculaire pour armures souples, cordages marins et applications de protection contre les coupures.
Les largeurs standard sont de 1 000 mm et 1 270 mm. Des largeurs sur mesure, des grammages non standard, des tissus hybrides (carbone/aramide, carbone/verre) et des modifications de la composition de l’encollage sont disponibles sous réserve de quantités minimales de commande. Contactez notre équipe technique pour discuter des exigences spécifiques de votre projet.
8. Considérations relatives à l'approvisionnement et à la qualité
La fabrication des tissus en fibre de carbone s'inscrit dans une chaîne d'approvisionnement à plusieurs niveaux. La fibre précurseur est produite par un petit nombre de grands fabricants — Toray, Teijin, Mitsubishi Chemical, Hexcel, SGL — puis transformée (tissé) par un nombre beaucoup plus important d'usines de tissage à travers le monde. La plupart des fournisseurs B2B, dont Impact Materials, s'approvisionnent en fibre auprès de ces producteurs primaires et réalisent les opérations de tissage ou de finition en interne ou par l'intermédiaire de partenaires de transformation qualifiés.
Pour les acheteurs, cela signifie que la provenance des fibres déclarée est importante, tout comme la régularité du tissage. Une usine qui traite les fibres avec négligence (mauvaise maîtrise de la tension, rabotage irrégulier, humidité lors de l'encollage) produira un tissu conforme aux tolérances nominales de poids et de largeur, mais non conforme aux tests mécaniques. Demander des certificats d'analyse pour chaque lot et effectuer un contrôle à réception sur le premier lot est une pratique courante pour toute production.
Points clés de vérification pour les acheteurs B2B
- Certification des précurseurs de fibres : La fibre provient-elle d'un producteur primaire identifié ? Le fournisseur peut-il fournir une déclaration de la chaîne d'approvisionnement ?
- Tolérance de poids surfacique : La tolérance standard dans l'industrie est de ±5 %. Des tolérances plus strictes (±3 %) indiquent une meilleure maîtrise du processus.
- Propriétés de traction : Résistance à la traction et module d'élasticité de la chaîne et de la trame selon la norme ASTM D3039 ou équivalent. Ces informations ne sont pas systématiquement fournies par les fournisseurs.
- Chimie de l'encollage : L'apprêt compatible avec les époxydes est généralement utilisé pour la plupart des applications thermodurcissables. Un apprêt bismaléimide ou polyamide est nécessaire pour les matrices thermoplastiques ou haute température. Un apprêt inadapté est l'une des causes les plus fréquentes d'une mauvaise adhérence interlaminaire.
- Consistance du rouleau : Régularité des bords, absence d'interstices ou de flottements, lisière uniforme. Tout défaut à ce niveau entraîne des pertes et des retards de mise en place en aval.
- Stockage et emballage : Le tissu en fibre de carbone absorbe l'humidité au fil du temps s'il est mal entreposé. Il convient de l'emballer dans un film plastique hermétique avec un dessiccant pour toute période de stockage supérieure à 30 jours.
9. Questions fréquemment posées
Demandez des échantillons ou un devis pour une commande groupée
Notre équipe technique répond aux questions techniques sous 24 heures ouvrables. Échantillons gratuits disponibles pour les programmes éligibles.